İçeriğe atla
LinePlanIndustrielle Architektur

MES: Vom Fertigungsauftrag bis zur OEE auf einem Bildschirm

Beginnt zu Schichtbeginn mit Auftrags- und Komponentenprüfung und schließt den Kreislauf mit Kamera-/SPS-Signalen, Materialverbrauch, Knüppel-/Coil-/Palettenrückmeldung, Qualitätsprüfung und Stillstandserfassung. Produktion, Qualität, Lager und Instandhaltung arbeiten auf derselben Datenschicht.

01 — Stakeholder-Mehrwertmatrix

Stakeholder- & Operativer Mehrwert

  • Schichtleiter

    Operative Anforderung: Werden Stillstandsgründe erst am Schichtende nachträglich erfasst, sinkt die Datenqualität und ein Abgleich zwischen automatischen SPS-Stopps und Bedienereingaben ist kaum möglich.

    Architekturlösung & Nutzen: Der Bediener wählt den Stillstandsgrund mit 3 Berührungen am Touchpanel; das System verknüpft automatische Stopps mit dem Störcode und erstellt das Schichtübergabeprotokoll.

  • Maschinenbediener

    Operative Anforderung: Mehrstufige Standard-ERP-Masken sind für den Linientakt zu langsam; bei aktiven Aufträgen, FIFO-Chargenverbrauch und Sammelpaletten-Rückmeldungen entstehen Fehlbuchungen.

    Architekturlösung & Nutzen: Stationsspezifische Bediener-Cockpits (POD), farbige Ofen-/Linienkarten sowie Einzel- und Sammelpaletten-Masken ermöglichen fehlerfreie Buchungen.

  • Qualitäts- & Metallurgieingenieur

    Operative Anforderung: Werden Spektrometer-, Zugprüf-, NDT-Rissprüf- und SQC-Qualitätsdaten auf Papier oder in isolierten Systemen geführt, verzögern sich Chargenrückverfolgbarkeit und Verwendungsentscheid (UD).

    Architekturlösung & Nutzen: Laborgeräteergebnisse und periodische Qualitätsprüfungen fließen direkt in die Maske der aktiven Schmelze, Mutterrolle oder des Fertigungsauftrags.

  • Produktions- & Werksleitung

    Operative Anforderung: Sind aktuelle Liniengeschwindigkeit, Auftragsfortschritt und OEE-Verluste erst im Tagesbericht am Folgetag sichtbar, erfolgt das Eingreifen in der laufenden Schicht zu spät.

    Architekturlösung & Nutzen: Über Leitstand und Werks-Monitoring-Cockpit werden Live-Geschwindigkeit, aktiver Auftrag und OEE-Leistung aller Arbeitsplätze in Echtzeit überwacht.

02 — Systemvorschau

Shopfloor-Oberfläche und Operativer Ablauf

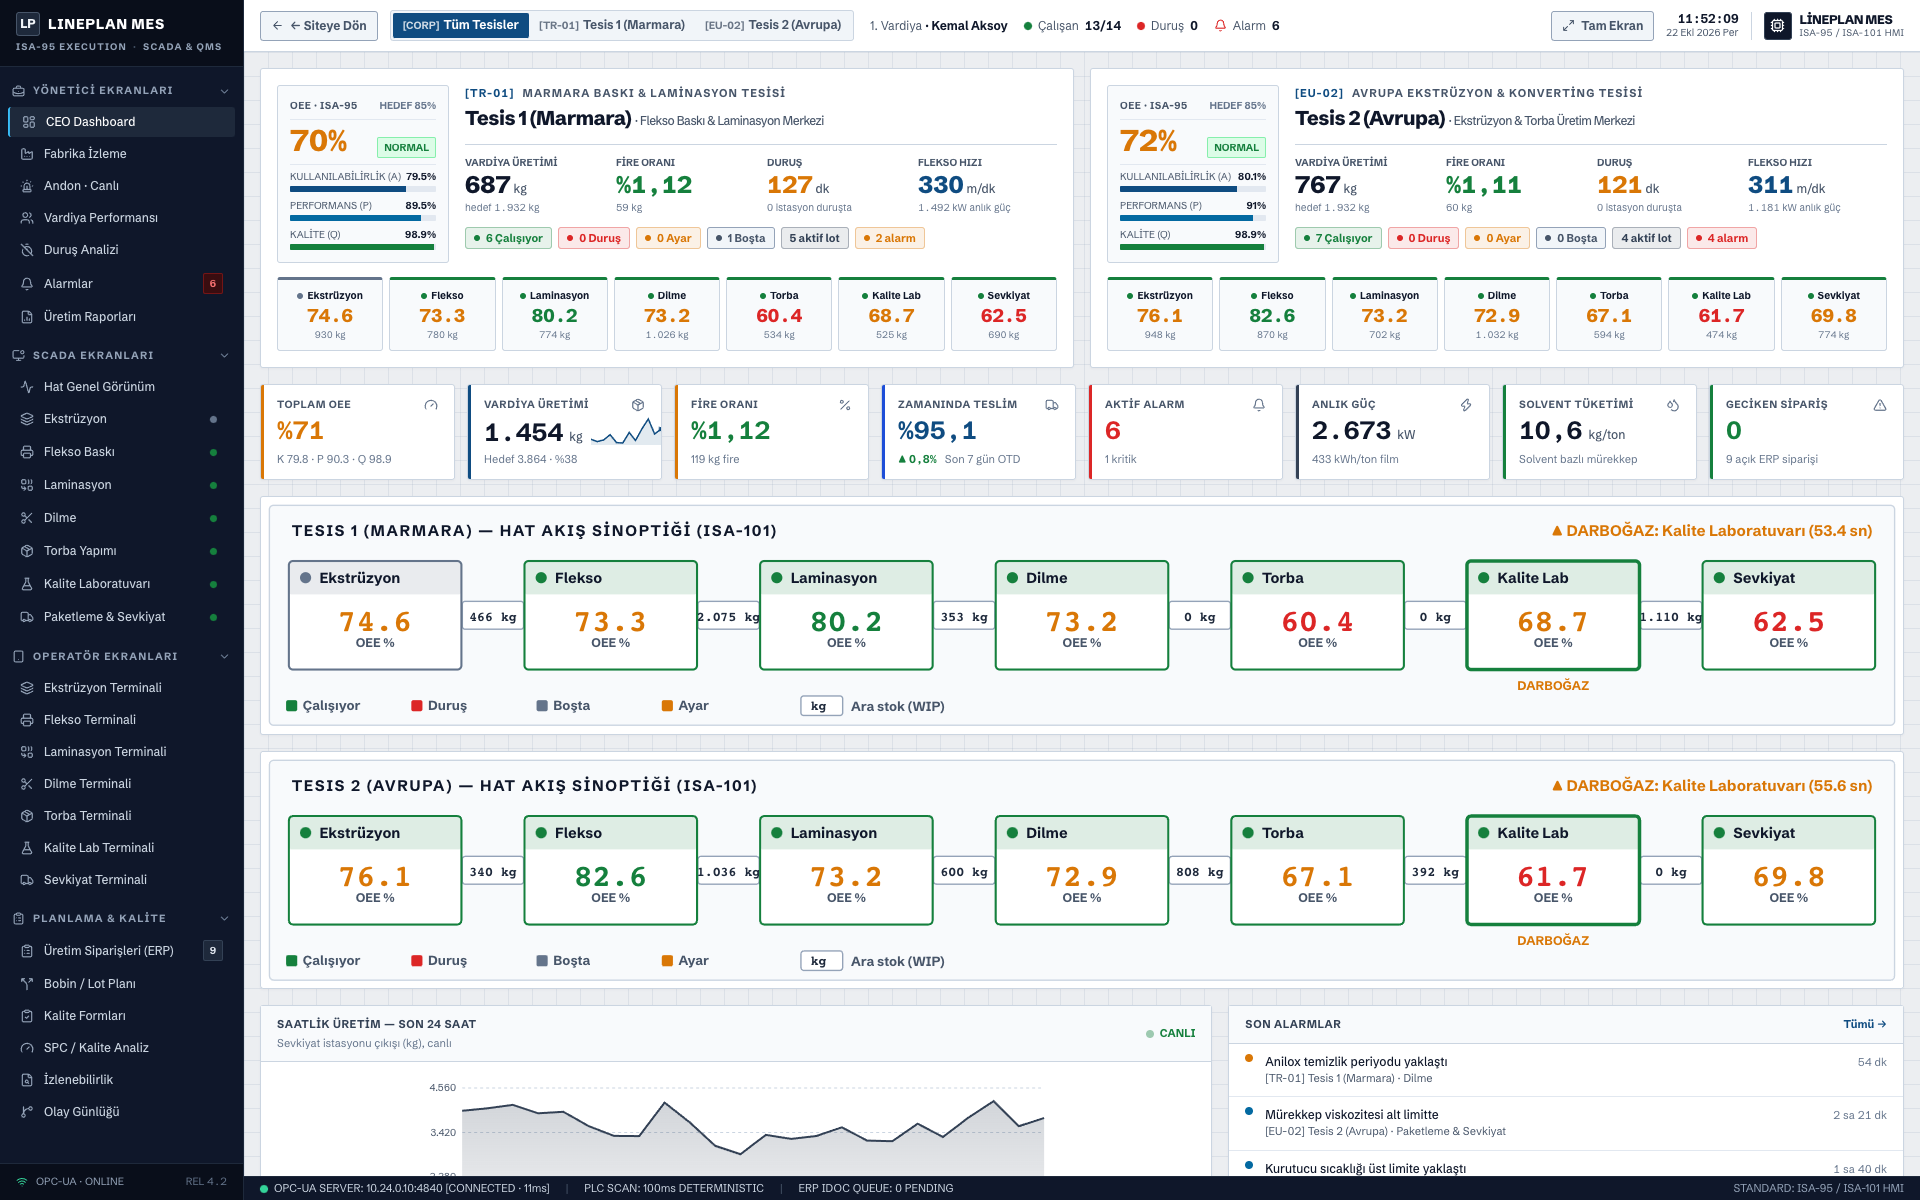
CANLI 16 EKRAN KURUMSAL MES & SCADA
2 Tesis · 14 İstasyon Canlı SCADA, OEE, Operatör Terminali ve Kalite/SPC

2 Tesis · 14 İstasyon Canlı SCADA, OEE, Operatör Terminali ve Kalite/SPC

Gerçek zamanlı telemetri, kök nedenli duruş kaydı, iş emri takibi ve parti soyağacı.

Live-Shopfloor-Telemetrie und Bedienfluss · Referenzdatenmodell

LIVE-3D-WEBGL-DIGITAL-TWINS & ENTERPRISE-MES-SCHAUFENSTER

Branchenspezifische 3D-Digital-Twins, 3D-Hochregallager und 16-Masken-MES-Suite.

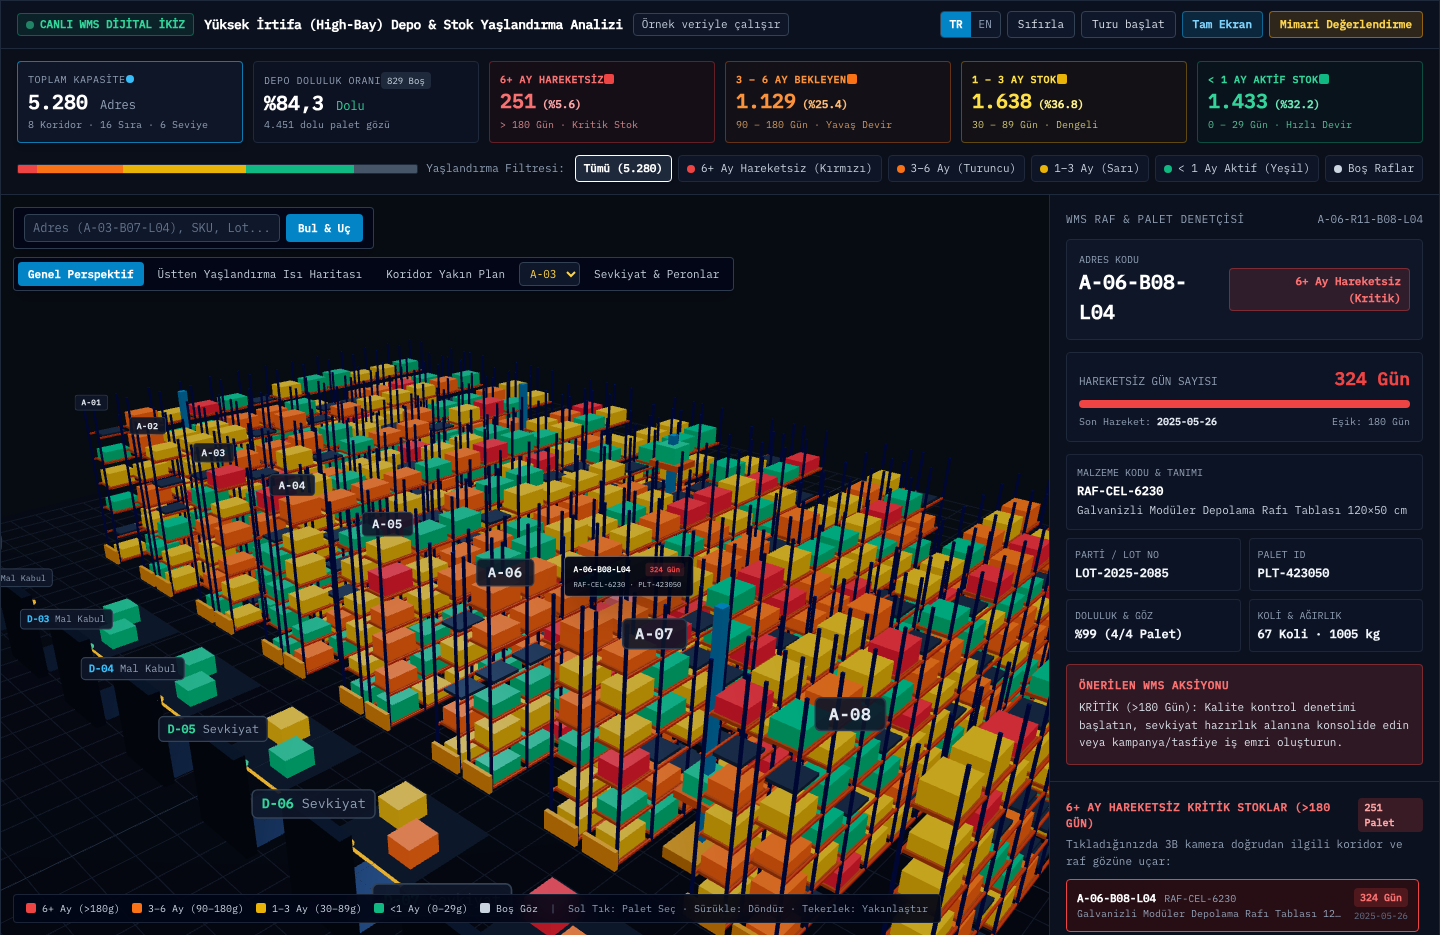
Erleben Sie direkt im Browser laufende 3D-Fabrik-Digital-Twins, das Hochregallager mit 5.280 Plätzen und Bestandsalterungs-Heatmap (6+ / 3–6 / 1–3 Monate) sowie die 16-Masken-Enterprise-MES-Suite in Echtzeit.

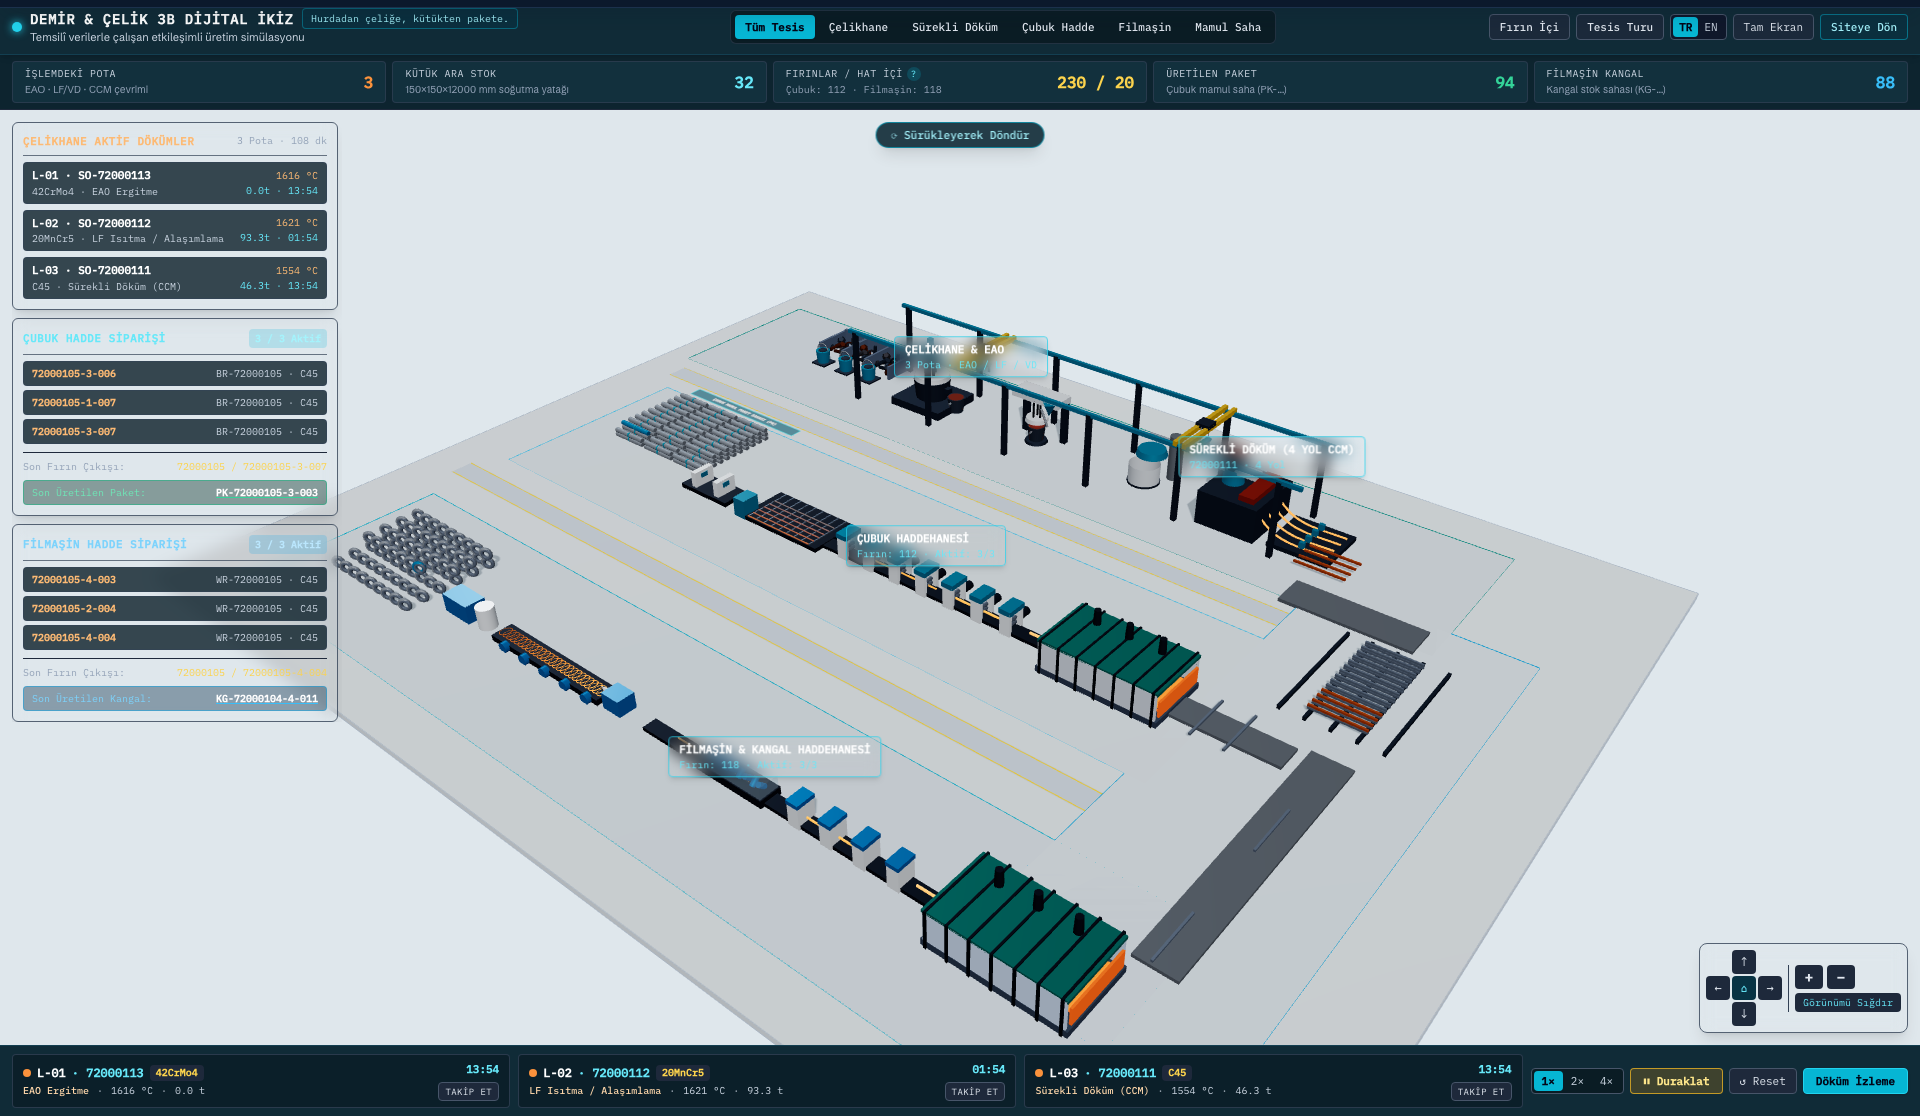
3D-Digital-Twin: Integriertes Eisen- & Stahlwerk
DIGITAL TWIN · 01Eisen & Stahl · Stahlwerk, CCM & 2 Walzstraßen

3D-Digital-Twin: Integriertes Eisen- & Stahlwerk

Durchgängige 3D-Simulation vom Schrottplatz über EAF, Pfannenofen (LF), Vakuumanlage (VD) und 4-Strang-CCM bis zu Stoßöfen (112/118 Knüppel), Stabstahl- (PK-...) und Walzdrahtstraße (KG-...).

  • 108-Min.-Pfannenzyklus (L-01..L-03) und 4-Strang-CCM (44 Knüppel/Schmelze)
  • Transparenter Ofen-Innenansichtsmodus (112 und 118 Knüppel im FIFO-Raster)
  • Je 3 aktive Knüppel pro Walzstraße und Schmelzen-Rückverfolgung
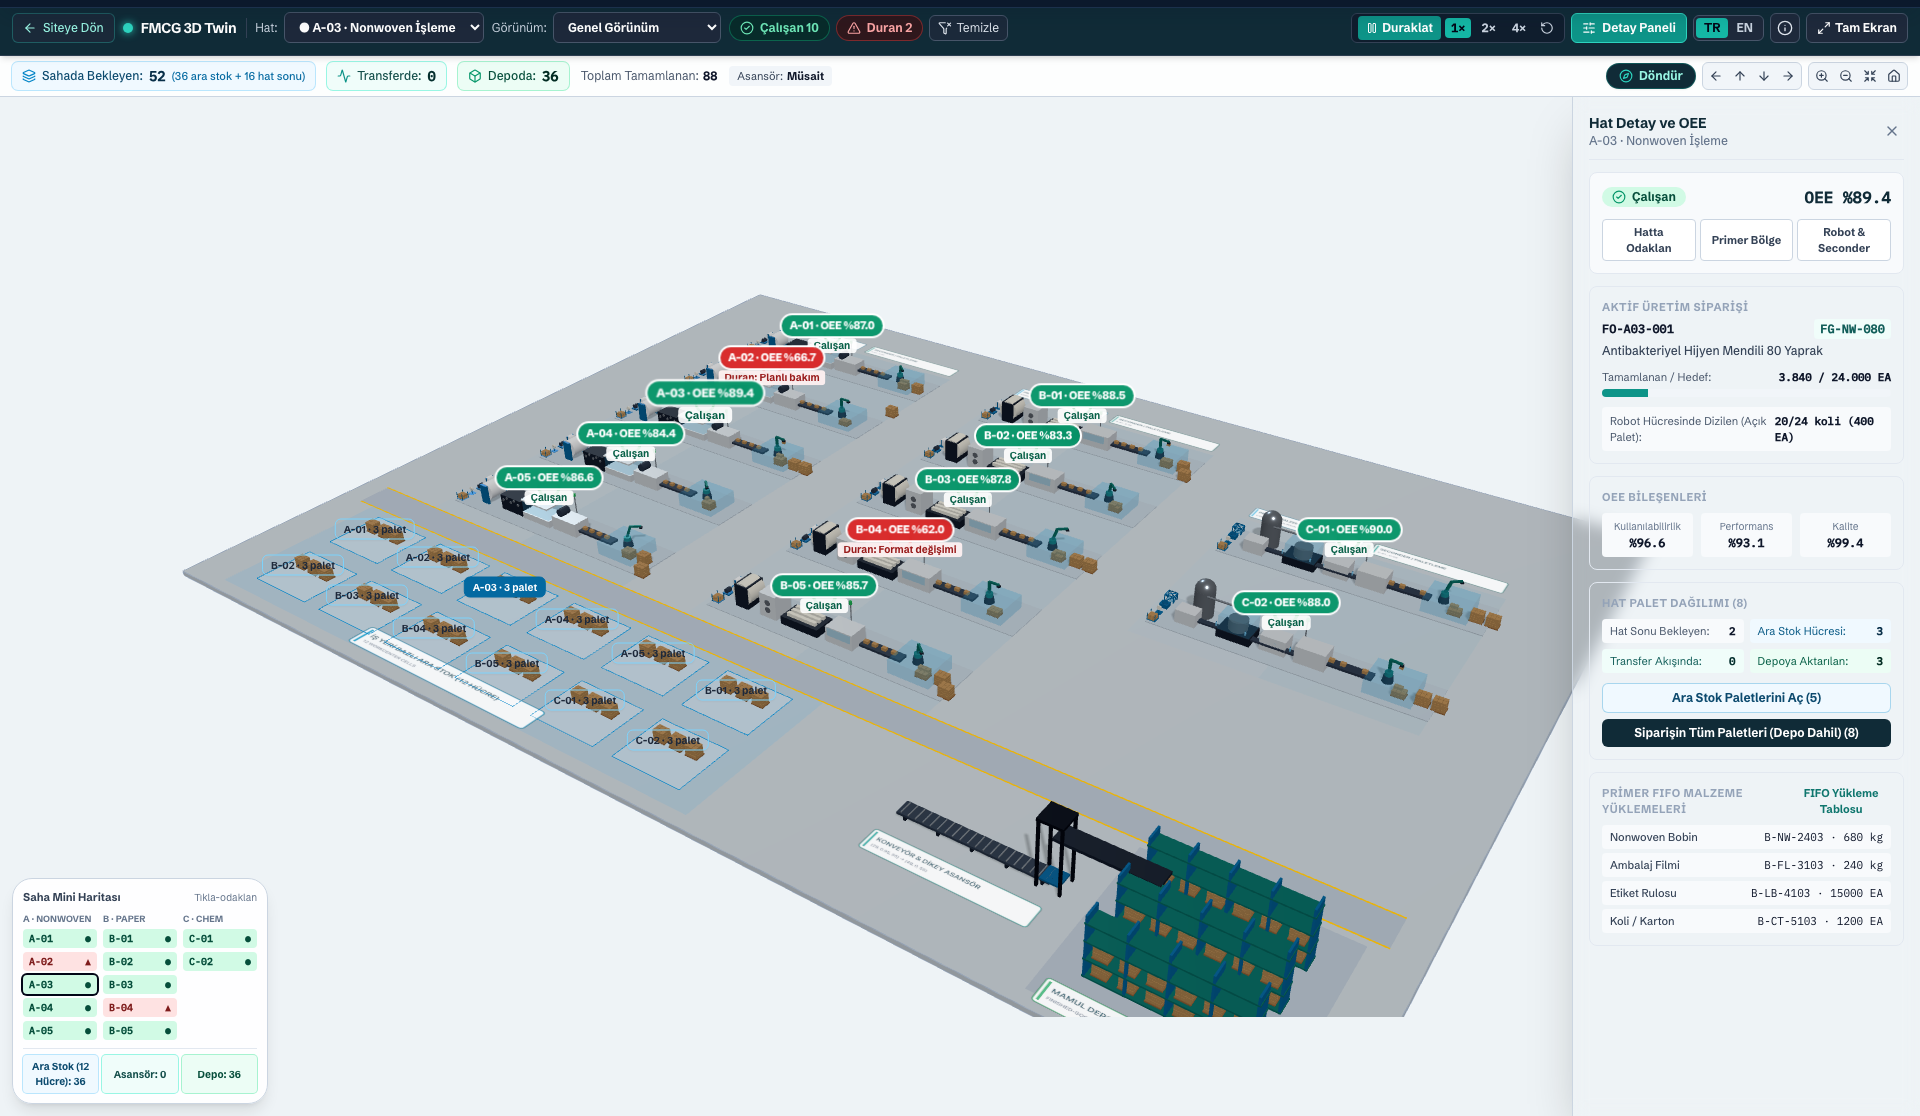
3D-Digital-Twin: FMCG-12-Linien-Fertigung & Palettenfluss
DIGITAL TWIN · 02FMCG · 12 Hochgeschwindigkeitslinien & Palettenlogistik

3D-Digital-Twin: FMCG-12-Linien-Fertigung & Palettenfluss

12 Produktionslinien in 3 Maschinenfamilien (Nonwoven A-01..05, Papier B-01..05, Chemie-Abfüllung C-01..02), 6 FIFO-Materialträger-Geometrien, Roboterpalettierung und 4-Säulen-Vertikallift ins Lager.

  • 3D-OEE-Ringe über jeder Linie, 180-Sek.-Stillstandsregel und interaktive Minimap
  • 6 unterschiedliche 3D-FIFO-Materialträger hinter dem Primäreinlauf
  • 88 Initialpaletten (52 im Puffer + 36 im Lager) und 144-Sek.-Palettenzyklus
3D-Hochregallager & Bestandsalterungsanalyse
3D-LAGER · 035.280 Plätze · Bestandsalterungs-Heatmap

3D-Hochregallager & Bestandsalterungsanalyse

Analysieren Sie Fachbelegung und Bestandsalterung in einem Distributionszentrum mit 8 Gassen, 16 Hochregalreihen, Regalbediengeräten (RBG) sowie Wareneingangs- und Versandtoren in 3D.

  • Kritische Langsamdreher seit 6+ Monaten (Rot) & 3–6 Monaten (Orange)
  • Bestände von 1–3 Monaten (Gelb), aktive Schnelldreher < 1 Monat (Grün) und Leerfächer
  • Altersstufen-Filter per Klick, Gassen-Kameraperspektiven und WMS-Inspektionspanel
Enterprise-MES-, Live-SCADA- & Bediener-Suite
ENTERPRISE MES · 0416 Masken · 2 Werke · 7 Stationen SCADA & Qualität

Enterprise-MES-, Live-SCADA- & Bediener-Suite

16-Masken-MES vom CEO-Dashboard über die Werksüberwachung und 7 Stations-SCADA-Ansichten bis zu Bedienerterminals, Stillstandsanalyse, Qualitätsformularen, SPC-Regelkarten und Chargengenealogie.

  • Management: CEO-Dashboard, Werksmonitor, Live-Andon, Schicht- & Stillstandsanalyse
  • Shopfloor & SCADA: Linienübersicht, 7 Stations-SCADA-Masken & 7 Bedienerterminals
  • Planung & Qualität: Fertigungsaufträge, Rollen-/Losplan, Qualitätsformulare, SPC & Genealogie

02 — Modulumfang

Operative Kompetenzen & Leistungsumfang

  • Stationsbezogene Bediener-Cockpits (POD) & Rückverfolgbarkeit

    Fertigungsaufträge werden im Werk auf Ebene von Schmelze (Heat), Knüppel, Tampon-/Mutterrolle, Palette oder Einzelseriennummer (SFC) Schritt für Schritt verfolgt. Kamera-, Barcode- und SPS-Signale verifizieren den physischen Fluss.

  • Einzel- und Sammelpaletten-Rückmeldung + FIFO-Komponentenprüfung

    Prüft am Linieneingang gescannte Roh- und Halbfabrikatchargen gegen die FIFO-Regel und schließt am Linienausgang Einzel- oder Sammelpaletten-Rückmeldungen inklusive Etikettendruck automatisch ab.

  • Schnelle Stillstandserfassung, Grundaufteilung & Instandhaltung (PM)

    Visualisiert aus der SPS erfasste Stopps am Bedienerbildschirm, erlaubt das Aufteilen längerer Stillstände auf mehrere Ursachen und öffnet bei technischen Störungen automatisch eine PM-Meldung.

  • Poka-Yoke-Verriegelung (Interlock) & Qualitätssperrschutz

    Warnt die Linie und verhindert Fehlbuchungen, wenn eine falsche Komponente gescannt wird, der vorherige Arbeitsschritt fehlt oder ein Halbfabrikat ohne Qualitätsfreigabe (UD) zugeführt wird.

  • Laborgeräte-, FTS/LGV- und Level-2-Automatisierungsintegration

    Kommuniziert bidirektional mit Level-2-Systemen in Stahlwerk, Walzwerk, Papier- und Verpackungslinien sowie mit fahrerlosen Transportsystemen (LGV), Inkjet-Druckern, Spektrometern und Prüfmaschinen.

  • Live-OEE-Andon, Schichtbuch & Werks-Monitoring-Cockpit

    Berechnet Verfügbarkeit, Leistung und Qualität in Echtzeit, passt Sollgeschwindigkeiten bei Produktgruppenwechseln dynamisch an und fasst das gesamte Werk auf einem Bildschirm zusammen.

Branchen & Shopfloor-Anwendungen

Wie wird die Fertigung branchenspezifisch gesteuert?

Alle Branchenarchitekturen öffnen →
SEKTOR 01Schwerindustrie & Primärmetallurgie

Eisen & Stahl · Stahlwerk und Stranggussanlage (CCM)

Schmelzenbasiertes (Heat) Stahlwerks-Cockpit und Automatische Verbrauchs-/Produktionsrückmeldung

Einheitliche Steuerung von Schmelzenaufträgen, Legierungszugaben und geschnittenen Knüppelrückmeldungen über EAF/BOF, Pfannenofen, Vakuum und Strangguss.

Spektrometer-Laborintegration und Mischguss-Steuerung (Intermix)

Sofortiger Abgleich der chemischen Analyseergebnisse aus optischen Emissionsspektrometern mit Stahlgütentoleranzen sowie automatische Trennung von Übergangsknüppeln im Sequenzguss.

5-stufigen Shopfloor-Ablauf ansehen→
SEKTOR 02Schwerindustrie & Warmumformung

Eisen & Stahl · Warmwalzwerk, Stoß-/Hubbalkenofen und Draht-/Stabstahlstraße

Ofeneingangs-Kameraverifizierung und Knüppelaufgabe-Verriegelung

Kamera- und Waagenabgleich der per Brückenkran dem Wärmofen zugeführten Knüppel zur Verhinderung von Schmelzenvermischungen und zur Sicherung der Rückverfolgbarkeit bei beschädigten Etiketten.

Ofen-Knüppelkarte und SCADA – MES Bestandsabgleich

Live-Kartierung sämtlicher Knüppel im Hubbalkenofen nach Position, Auftrag, Schmelzenfarbe, Zonentemperatur und Verweilzeit (Dwell Time).

5-stufigen Shopfloor-Ablauf ansehen→
SEKTOR 03Hochgeschwindigkeitsprozess & Verpackung

Schnelldrehende Konsumgüter (FMCG) · Hygiene, Körperpflege und Hochgeschwindigkeitsverpackung

Sammelpaletten-Rückmeldemanagement und In-Memory-FIFO-Komponentensimulation

Einmalige Bestätigung mehrerer Paletten in Hochleistungsschichten mit vorgelagerter FIFO-Komponentenbestandsprüfung und automatischer Etiketten-/Buchungsorchestrierung.

Zentrale Inkjet-Codierung und Mischer (Drop) – Linien-Rückverfolgbarkeit

Kopplung der in Mischkesseln aufbereiteten Lösungschargen mit den Verpackungslinien sowie automatische Ansteuerung der Inkjet-Drucker aus dem zentralen MES.

5-stufigen Shopfloor-Ablauf ansehen→
SEKTOR 04Kontinuierlicher Prozess, LGV & Konvertierung

Papier & Konvertierung · Hygienepapier (Tissue), Mutterrollen (Jumbo Roll) und Konvertierung

Durchgängige Genealogie von der Zellstoffmischung über Tambour und Mutterrolle bis zur Palette

Lückenlose Materialgenealogie von den Zellstoff-Mischungsverhältnissen über die Tambourrollen der Papiermaschine und geschnittenen Mutterrollen bis zu den Konvertierungspaletten.

LGV-Integration (Autonome Flurförderzeuge) für Rollengruppierung und Linienversorgung

Gruppierung schwerer Mutterrollen am Papiermaschinenauslauf und autonomer Transport per LGV ins Zwischenlager sowie direkt an die Konvertierungslinien.

5-stufigen Shopfloor-Ablauf ansehen→
SEKTOR 05Montagelinien & Serienfertigung

Diskrete Fertigung · Weiße Ware, Elektromechanik und Automobilzulieferer

Stationsbasierte Bedienerpanels (POD) und Echtzeit-Poka-Yoke-Engine (Interlock)

Echtzeit-Validierungsarchitektur an Montagestationen, die bei falscher Komponente oder unvollständigem Vorgängerarbeitsgang den Weitertransport sperrt.

Prüfkabinen-Automatisierung und Geschlossener Nacharbeitskreislauf (Closed-Loop Rework)

Automatische Auswertung elektrischer und funktionaler Prüfstandsergebnisse sowie erzwungenes Routing fehlerhafter Geräte in den Nacharbeitskreislauf.

5-stufigen Shopfloor-Ablauf ansehen→
SEKTOR 06Elektronik & Hochgranulare Rückverfolgbarkeit

Elektronik, SMD-Leiterplattenbestückung (PCBA) und Präzisionsgerätebau

Bauteilrollen- (Reel), Feeder-Verriegelung und MSD-Feuchtezeit-Steuerung

Kontrollarchitektur, die das Aufrüsten falscher Bauteilrollen an SMD-Feedern sowie den Einsatz feuchteempfindlicher Bauteile mit abgelaufener Offenlagerzeit verhindert.

AOI- / Funktionstest-Integration und Vollständige Elektronische Genealogie

Automatische Verknüpfung optischer und elektrischer Prüfprotokolle mit der Platinen-Seriennummer sowie mehrstufige Genealogie von der Unterbaugruppe bis zum Endgerät.

5-stufigen Shopfloor-Ablauf ansehen→

03 — Integration

Unternehmensweite Integrationsarchitektur

IntegrationsarchitekturBidirektionaler Datenfluss zwischen ERP und MES; Bedienoberflächen, Digitaler Zwilling und 3D-Lager lesen aus derselben Datenschicht; SPS-, SCADA- und OPC-UA-Signale speisen die Datenschicht.REST / OData / RFCLive-DatenstromGemeinsames ModellUnternehmensressourcenERP-System (PP / MM / WM)Auftrag · Bestand · StammdatenProduktionsausführungMES & Regelwerk-EngineFertigungsauftrag · Meldung · OEEEinheitliche DatenketteGemeinsame DatenschichtEchtzeitstatus & HistorieOperative OberflächenAPS- & MES-BildschirmeVisuelles AnlagenmodellDigital Twin & 3D WarehouseShopfloor-AutomatisierungSPS · SCADA · SensorikIndustrieprotokolleOPC UA · Modbus TCP · REST
Şekil 1 — ERP ↔ MES ↔ Gemeinsame Datenschicht ↔ Digital Twin und 3D Warehouse

Datenquellen: ERP (REST / OData / RFC / Webservice), MES, SPS/SCADA/OPC UA, Level-2-Automatisierung, JDBC, CSV/Excel-Import.

04 — Infrastruktur & Architektur

Technische Spezifikationen & Infrastruktur

ParameterSpezifikation
BereitstellungOn-Premise, Cloud oder hybride Multi-Plant-Architektur
Endgeräte & PanelsIndustrie-Touch-Panel-PC (1366x768 / 1920x1080), Handscanner, Tablet und Desktop
Datenaktualisierung1–5 Sekunden (SPS/SCADA-Signalerfassung und Bildschirmaktualisierung)
Identität & RechteAD/LDAP, SSO, arbeitsplatz- (Workcenter) und rollenbasierte Maskenberechtigung
IntegrationERP (REST/OData/RFC/Web Services), SPS/SCADA, OPC UA, L2-Automatisierung, Barcode & Prüfgeräte
Offline-KontinuitätAsynchrone Nachrichtenwarteschlange und automatischer Abgleich nach Verbindungsunterbrechung

05 — Einführungsmethodik

Einführungs- & Inbetriebnahmemethodik

  1. 01Analyse (1 Woche): Aufnahme von Fertigungsprozess, Arbeitsstationen, ERP-Abläufen und SPS/L2-Signalen.
  2. 02Masken- & Prozessdesign: Gestaltung aufeinanderfolgender Bediener-, Qualitäts- und Leitstandmasken vom Rohstoff bis zum Fertigwarenlager.
  3. 03Pilotlinie (2–4 Wochen): Praxistest mit Bedienern an der Linie inklusive Schichtübergabe-Probelauf.
  4. 04Rollout: Produktivsetzung auf allen Linien, ERP-Bestands-/Rückmeldeabgleich und Hypercare-Begleitung.

06 — Unternehmens-FAQ

Architektur & Einführungsprozesse (FAQ)

Über Standard-Webservices, REST API, OData oder RFC werden Fertigungsaufträge, Stücklisten (BOM) und Arbeitspläne gelesen sowie Produktionsrückmeldungen, Komponentenverbrauch, Ausschuss und Qualitätsdaten in Echtzeit zurückgeschrieben.

07 — Architekturbewertung

Unternehmensweite Architekturbewertung